
Ein weit verbreiteter mikrofluidischer Ansatz zur Herstellung von Emulsionen basiert auf der Erzeugung von Tröpfchen einer Flüssigkeit, die in einer anderen, nicht mischbaren Flüssigkeit (hauptsächlich Ölen) dispergiert sind, mit Frequenzen in der Größenordnung von einem bis zu Tausenden von Tröpfchen pro Sekunde. Die tröpfchenbasierte Mikrofluidik nutzt die Wechselwirkung zwischen der Grenzflächenspannung und der fluidischen Scherkraft, um kontinuierliche Flüssigkeiten innerhalb eines Mikrokanals in gleichmäßig große Segmente aufzubrechen. Aus diesem Grund kann die Viskosität von Öl einen entscheidenden Einfluss auf verschiedene Parameter haben, wie beispielsweise bei Wasser-in-Öl-Emulsionen, und insbesondere darauf, wie die Tröpfchengröße und die Tröpfchenbildungsrate beeinflusst werden.
Mit dem Aufkommen der Mikrofluidik ist der Markt für Öle, die speziell für diesen Bereich bestimmt sind, erheblich gewachsen. Ziel dieser Übersicht ist es, die in der Mikrofluidik verwendeten Öle nach ihren unterschiedlichen physikalisch-chemischen Eigenschaften und ihren Auswirkungen auf die Tropfenparameter zu klassifizieren.
Was ist ein Tensid?
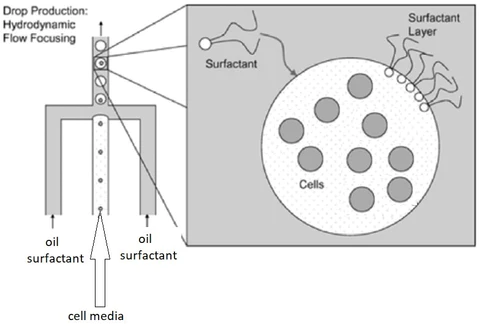
Die Mikrofluidik ist ein Verfahren, bei dem pro Sekunde Tausende von Tröpfchen erzeugt werden – mithilfe eines Chips, in dem zwei nicht mischbare Flüssigkeiten in einem Netzwerk aus Mikrokanälen zirkulieren und so eine Emulsion bilden. Um diese Tröpfchen zu stabilisieren, muss ein Tensid zugesetzt werden. Ein Tensid ist eine amphiphile Verbindung, die die Oberflächenspannung senkt. Es adsorbiert von Natur aus an Grenzflächen, da es aus einem hydrophilen und einem hydrophoben Teil besteht. In diesem Zusammenhang ist es notwendig, Öle zu finden, die mit dem Tensid kompatibel sind und die wiederum mit dem verwendeten Material (zum Beispiel Zellen) kompatibel sind.
Die verschiedenen Ölsorten
In der Regel wurden bei der Arbeit mit Zellen Mineralöle verwendet. Beispielsweise im Zusammenhang mit Einkapselungsmechanismen [Chaber M und Viovy JL. 2008 Proc Natl Acad Sci; Um E et al. 2010 Appl Phys Lett] sowie als System zur doppelten Emulgierung von Bakterien für Screening-Zwecke mit Inkubationszeiten von wenigen Minuten bis maximal etwa zwei Stunden [Aharoni et al. 2005 Chem Biol]. Zu den Mineralölen zählen auch Kohlenwasserstofföle. Sie sind daher auf Anwendungen wie die PCR beschränkt, bei denen die Zielsubstanzen (die DNA- oder RNA-Fragmente) nicht zwischen den Tröpfchen ausgetauscht werden. Fluorierte Öle sind die einzigen Beispiele, bei denen das Überleben und die Vermehrung von Zellen bei langfristiger Inkubation von Organismen nachgewiesen wurden [Schmitz CHJ et al. 2009 Lab Chip], wobei der Gasaustausch entscheidend wird. Die Wahl fluorierter Öle wird hauptsächlich von zwei Punkten bestimmt: Erstens sind sie attraktiv, da die meisten organischen Verbindungen in diesen Ölen unlöslich sind. Die im Tröpfchen eingekapselten Verbindungen sollten keine Phasentrennung durchlaufen und somit im Tröpfchen verbleiben, was die Austauschbeschränkungen von organischen und Silikonölen beseitigt. Der zweite Vorteil fluorierter Öle ist ihre Biokompatibilität [Baret C. 2012 Lab Chip]. Darüber hinaus sind fluorierte Öle in der Lage, Gase zu lösen, was für die Lebensfähigkeit der Zellen entscheidend ist. In geringerem Maße ist auch der Einsatz von Silikonölen möglich, doch aufgrund ihrer Unverträglichkeit mit PDMS werden sie in der Mikrofluidik nach wie vor nur sehr selten verwendet.Welche Anwendung für welches Öl?
In den folgenden Tabellen finden Sie die für die jeweilige Anwendung erforderlichen Öle und die dazugehörigen Tenside. Diese Tabellen stammen aus Baret 2012, Lab Chip.Silikonöl
| Tensid | DC200 | PDMS | AR20 |
| Triton X-100 | PCR (komplexe Ölmischung) | ||
| Sicherheitsdatenblatt (in Wasser) | Öl-in-Wasser-Emulgierung | ||
| ABIL EM90 | Gezielte Evolution | ||
| Ohne Tensid | Lagerung chemischer Verbindungen Emulgierung | Raman-Messung |
Kohlenwasserstofföl
| Tensid | Hexadecan | Tetra-/Okta-/Dodekan | Mineralöl | Isopar M | Gemüse / Bio |
| Spannweite 80 | Emulgierung Koaleszenz Tröpfchenteilung Grenzflächeninstabilitäten Lasermanipulation Elektrokoaleszenz Tröpfchensortierung | Emulgierung Tröpfchenmuster Chemische Kopplung | Proteinexpression – Tröpfchenmuster Molekularer Austausch Zellverkapselung Chemische Reaktionen Elektrisch unterstützte Emulgierung Emulgierung durch Elektrowetting | Emulgierung Tropfenpaarung Elektrokoaleszenz | |
| Monolein Ölsäure | Tipp-Streaming | Doppelschichten (Squalan) | |||
| Zwischen 20 und 80 | Dynamische Oberflächenspannung Emulgierung | ||||
| Synperonic PEF C12E8 | Dynamische Oberflächenspannung | Tipp-Streaming | |||
| SDS | Dynamische Oberflächenspannung Emulgierung | ||||
| n-Butanol | Grenzflächenrheologie | ||||
| ABIL EM90 | PCR in Tröpfchen Gezielte Evolution | ||||
| Phospholipid | Lipid-Doppelschicht | ||||
| Ohne Tensid | Hydrodynamik von Tröpfchen PCR in Tröpfchen | Hydrodynamik von Tröpfchen (Sonnenblumenöl) |
Fluoriertes Öl
| Tensid | PFH/PFC/PFD/PFPH | Trägeröl (Raindance Technologies) | HFE/Novec | FC40 | FC70/FC77 | FC3283 |
| PF-Oktanol | Reaktions kinetik Protein Kristallisation | microPIV | Wirkstoffscreening Zellsortierung | Protein Kristallisation | ||
| PF-Decanol PF-TD-Säure | PCR in Tröpfchen | Proteinadsorption | ||||
| PF-TD OEG | Proteinadsorption Chemistrode | |||||
| PFPE- COOH | Tropfenteilung Tropfenerkennung | Elektrokoaleszenz | ||||
| PFPE- COONH4 | Zellen im Tröpfchen | Mehrfachimpuls | Zellen in Tröpfchen Hydrodynamik von Tröpfchen Chemische Reaktion | |||
| PFPE-PEG | Zellen im Tröpfchen PCR Diagnostik | Gesteuerte Evolution Picoinjektor PCR und Diagnostik DNA Amplifikation Sortierung von Mikroorganismen Hefen in Tröpfchen | Zellen in Tröpfchen Dropspot Koaleszenz Chemische Gradienten Tröpfchenabscheidung Elektrokoaleszenz | Molekularer Austausch Chemische Gradienten | ||
| PFPE-DMP | Zellen in Tröpfchen Koaleszenz | Bakterien in Tröpfchen | ||||
| Kurze Ketten | Oberflächenspannung und Emulgierung | |||||
| Ohne Tensid | Bakterien/Antibiotika | |||||
| FluoSurf | Zellen im Tröpfchen PCR Diagnostik | Erzeugung von Wasser-in-Öl-Tröpfchen Einkapselung Alginat-/Polyacrylat-/Agarose-/Epoxid-Mikrokügelchen 3D-Zellkultur in Tröpfchen PCR und DNA-Diagnostik Einzelzellanalyse Zellsortierung | Erzeugung von Wasser-in-Öl-Tröpfchen Einkapselung Alginat-/Polyacrylat-/Agarose-/Epoxid-Mikrokügelchen 3D-Zellkultur in Tröpfchen PCR und DNA-Diagnostik Einzelzellanalyse Zellsortierung |
Verträglichkeit zwischen Ölen und Spanmaterialien
Die Wahl des Öls entsprechend dem Material des mikrofluidischen Systems ist ebenfalls ein nicht zu vernachlässigender Parameter. Das Öl steht nämlich in engem Kontakt mit den Kanalwänden, und eine chemische Reaktion zwischen beiden könnte für das erwartete Endergebnis entscheidend sein (z. B. die Bildung von Tröpfchen einer bestimmten Größe). Daher erfordert ein Wechsel des Materials für das mikrofluidische System auch einen Wechsel des verwendeten Öls. Es ist nämlich unerlässlich, dass das Öl die Wände korrekt benetzt, damit sich Tröpfchen aus Wasser im Öl und nicht Tröpfchen aus Öl im Wasser bilden. Dieser kurze Abschnitt soll Ihnen daher dabei helfen, das richtige Öl für die bei der Herstellung Ihrer mikrofluidischen Geräte verwendeten Materialien auszuwählen.Fluorierte Öle
Die einfachste Wahl sind nach wie vor fluorierte Öle, da sie mit den meisten Metallen, Kunststoffen und Elastomeren kompatibel sind; das bekannteste davon ist FC 40. Sie werden auch für Geräte aus Teflon/PEEK dringend empfohlen, insbesondere für Anwendungen zur Tröpfchenkeimbildung, um eine möglichst homogene Keimbildung zu erreichen [Ildefonso et al. 2013 J. Am. Chem. Soc.]. In diesem Fall kommt ein fluoriertes Öl vom Typ FMS zum Einsatz.Silikonöle
Natürlich sind Silikonöle für mikrofluidische Geräte aus Silikon besonders empfehlenswert. Sie sind zudem mit PDMS oder einem neuen Material namens COC (Cyclisches Olefin-Copolymer) kompatibel.Mineralöle
Was Mineralöle betrifft, liegen nur sehr wenige Informationen über ihre Verträglichkeit mit den Materialien mikrofluidischer Geräte vor. Es wurde jedoch berichtet, dass diese Öle gut mit Geräten aus Polycarbonat (PC) verwendet werden können.Beispiele für den Einfluss von Öl auf die Tröpfchenparameter
Einfluss der Ölviskosität auf die Tröpfchengröße
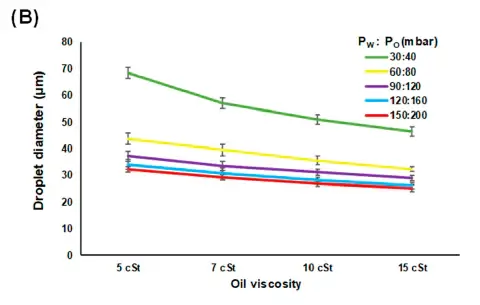
In der Studie von Yao et al. (2019) wurden entionisiertes Wasser mit rotem Farbstoff und Mineralöl (Zhanhong Chemical Industry, Guangzhou, China), gemischt mit einem Tensid (Span-80, 7,5 g/l, Sigma-Aldrich, St. Louis, MI, USA), als disperse bzw. kontinuierliche Phase verwendet. Es wurden vier verschiedene Viskositäten (5, 7, 10 und 15 cSt) der Mineralöle getestet, um zu untersuchen, wie sich die unterschiedlichen Viskositäten der kontinuierlichen Phase auf die Tröpfchengröße und die Tröpfchenbildungsrate in einer Wasser-in-Öl-Emulsion auswirken. Wie aus Abbildung 2 und Tabelle 4 ersichtlich ist, nahm die Tröpfchengröße mit steigender Ölviskosität ab.| Pw : Po (mbar) | 5 cSt | 7 cSt | 10 cSt | 15 cSt |
|
30:40 60 : 80 90 : 120 120 : 160 150 : 200 |
68,3 ± 2,0 43,6 ± 2,1 37,1 ± 1,8 34,0 ± 1,9 32,1 ± 1,0 |
57,0 ± 1,7 39,5 ± 1,8 33,4 ± 2,0 30,7 ± 0,9 29,1 ± 1,1 |
51,0 ± 1,7 35,5 ± 1,7 31,0 ± 1,0 28,1 ± 1,0 26,9 ± 1,1 |
46,3 ± 1,8 32,2 ± 0,9 28,9 ± 0,9 26,0 ± 1,1 25,1 ± 1,3 |
Tabelle 4: Durchschnittlicher Durchmesser von Tröpfchen bei unterschiedlicher Ölviskosität und unterschiedlichem Fließdruck (µm), entnommen aus Yao et al. 2019 „Micromachine“
MÖCHTEN SIE IHRE DROPLET-PRODUKTION AUSWEITEN?
Entdecken Sie unsere skalierbaren Lösungen, die speziell darauf ausgelegt sind, die Anforderungen der Tröpfchenerzeugung mit hohem Durchsatz mühelos zu erfüllenEinfluss der Ölviskosität auf die Tröpfchenbildungsrate
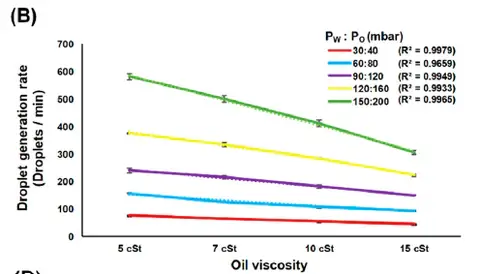
Wie aus Tabelle 5 und Abbildung 3 hervorgeht, zeigen Yao et al. (2019), dass die Anzahl der pro Zeiteinheit erzeugten Tröpfchen bei Verwendung von Öl mit höherer Viskosität unter allen getesteten Durchflussdruckbedingungen abnahm, wobei starke lineare Korrelationen beobachtet wurden (R² > 0,99 für alle Durchflussdruckbedingungen).| Pw : Po (mbar) | 5 cSt | 7 cSt | 10 cSt | 15 cSt |
|
30:40 60 : 80 90 : 120 120 : 160 150 : 200 |
76 ± 1 157 ± 0 239 ± 8 275 ± 3 581 ± 12 |
66 ± 1 126 ± 2 215 ± 6 334 ± 6 499 ± 12 |
54 ± 1 107 ± 3 182 ± 6 283 ± 3 411 ± 12 |
45 ± 0 93 ± 2 149 ± 1 223 ± 3 305 ± 8 |
Tabelle 4: Durchschnittliche Tröpfchenbildungsrate bei unterschiedlicher Ölviskosität und Durchflussdruck (µm), entnommen aus Yao et al. 2019, „Micromachine“.
Fazit
Die Wahl des Öls hängt im Wesentlichen von Ihrer Anwendung ab. Allerdings müssen auch andere Parameter berücksichtigt werden, wie beispielsweise die Verträglichkeit zwischen Öl und Tensid sowie zwischen Öl und Material. Da die physikalischen Parameter der kontinuierlichen Phase das erwartete Ergebnis beeinflussen können, ist es wichtig, beispielsweise die Viskosität des Öls zu berücksichtigen.