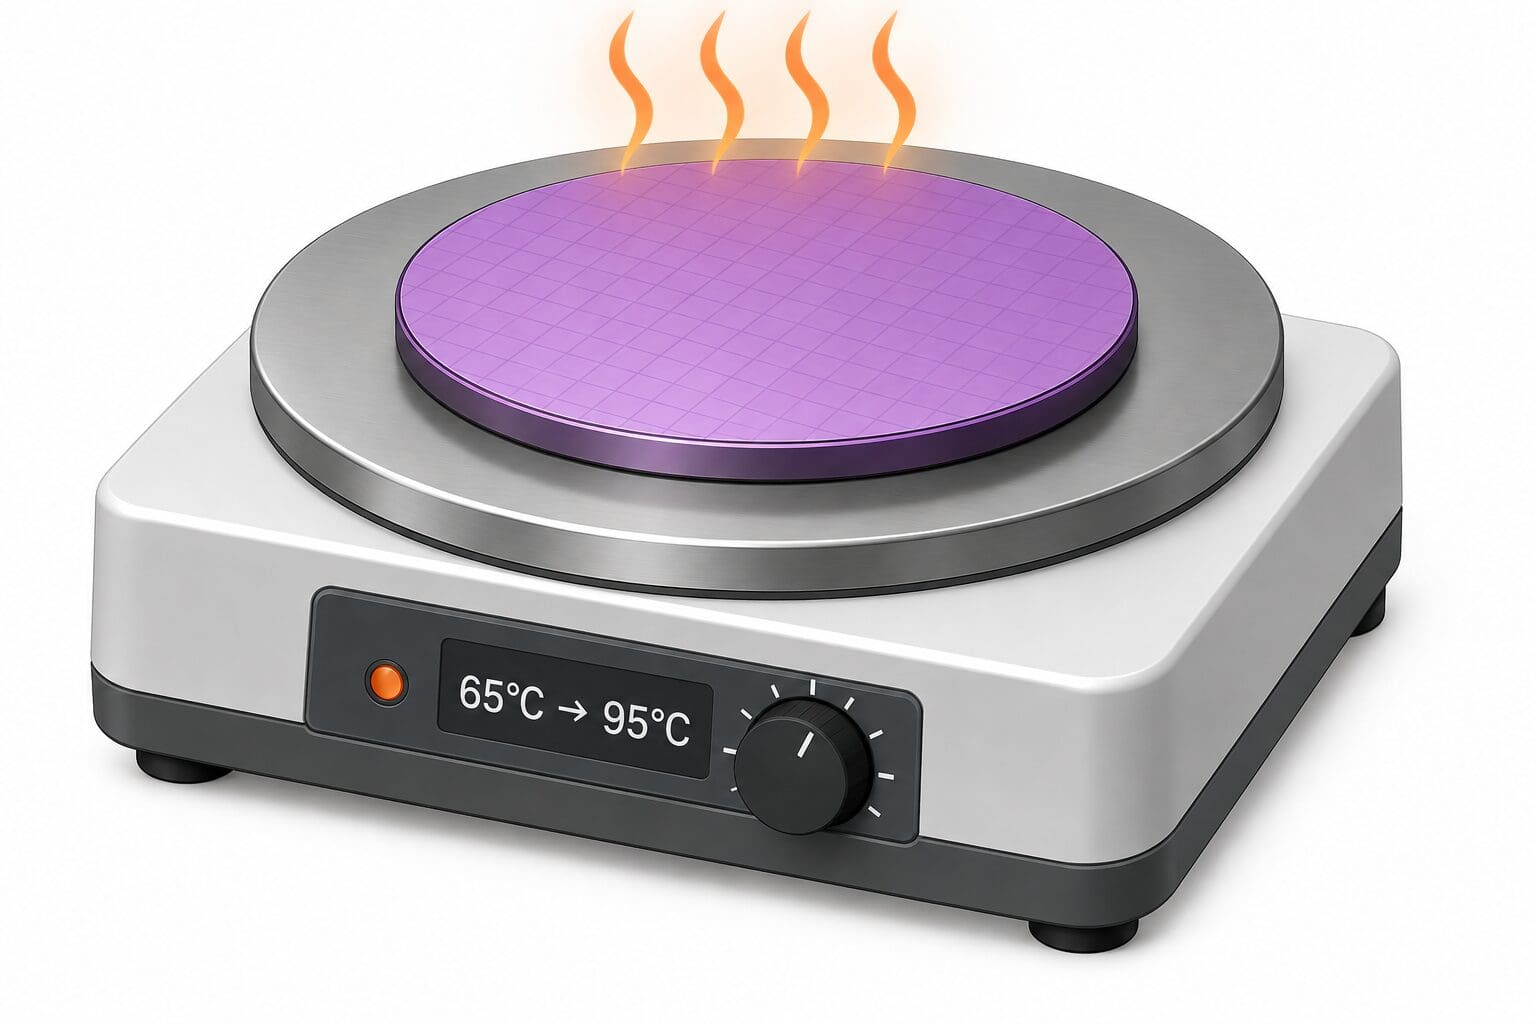

El horneado es una de las etapas más importantes del proceso de fotolitografía con SU-8. El SU-8 se somete a varias etapas de horneado durante su fabricación, que incluyen el precocinado (soft bake), el horneado posterior a la exposición (PEB) y el posthorneado (hard bake) opcional, cumpliendo cada una de ellas una función específica.
El control adecuado de las condiciones de horneado es fundamental para lograr resultados reproducibles. La uniformidad de la temperatura, el tiempo de horneado y las tasas de calentamiento y enfriamiento pueden influir significativamente en el patrón final. Un horneado mal controlado puede provocar la retención de disolvente, estrés interno, agrietamiento, delaminación o distorsión en las estructuras.
Esta guía explica las principales etapas de horneado del SU-8, sus rangos típicos de temperatura y los defectos más frecuentes relacionados con este proceso, aportando recomendaciones prácticas para lograr resultados más consistentes.
El papel del horneado en la fotolitografía con SU-8
El horneado del SU-8 desempeña un papel fundamental en el control de las propiedades del fotorresistente a lo largo de todo el proceso de fotolitografía. Un tratamiento térmico adecuado ayuda a eliminar el disolvente residual, estabilizar la película de resiste, favorecer la reticulación (crosslinking) y mejorar la estabilidad mecánica y química de las estructuras finales.
El SU-8 se somete a tres etapas principales de horneado durante su fabricación, cada una realizada en un punto específico del flujo de trabajo de fotolitografía:
- Precocinado (Soft bake): se realiza tras la deposición de SU-8 por recubrimiento por centrifugación (spin coating) para eliminar la mayor parte del disolvente residual y estabilizar la película de resiste antes de la exposición a la luz UV.
- Horneado posterior a la exposición (PEB): se realiza después de la exposición UV para activar y acelerar la reacción de reticulación química en las zonas expuestas.
- Posthorneado (Hard bake): un tratamiento opcional posterior al revelado que puede mejorar aún más la estabilidad mecánica y química del patrón de SU-8 obtenido.
Las condiciones aplicadas en cada etapa no son intercambiables. La temperatura, la duración y los perfiles de calentamiento y enfriamiento deben controlarse rigurosamente en función de la formulación del SU-8, el espesor de la película, el sustrato y la aplicación prevista.
Precocinado de SU-8: eliminación de disolventes y estabilización de la película
El precocinado es el primer tratamiento térmico que se lleva a cabo tras el recubrimiento por centrifugación (spin coating) de SU-8. En esta fase, la película recién aplicada todavía contiene una cantidad considerable de disolvente. El propósito del horneado es evaporar la mayor parte de este disolvente y dejar el resiste en condiciones estables para la posterior exposición UV y la creación de patrones de alta resolución.
A medida que la oblea (comúnmente una oblea de silicio) se calienta, el disolvente se evapora gradualmente de la película de SU-8, lo que incrementa la concentración del resiste y estabiliza la película. La velocidad a la que se elimina el disolvente depende de factores como la formulación del SU-8 y el espesor de la película; las capas más gruesas suelen requerir más tiempo de transferencia de calor y difusión del disolvente en comparación con las películas delgadas de SU-8.
Perfil de temperatura para el precocinado de SU-8
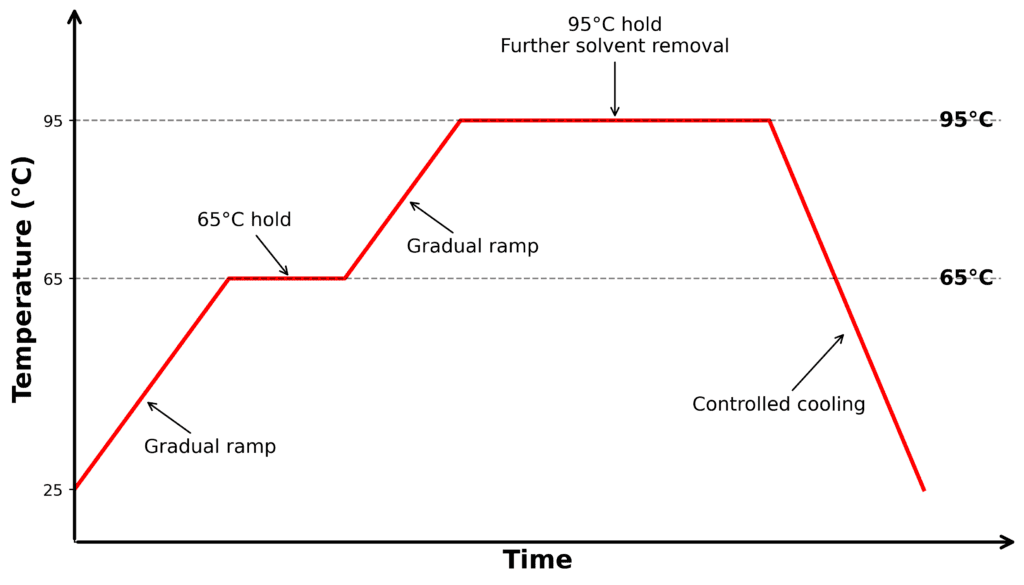
Un perfil de precocinado de SU-8 de uso común consta de dos etapas de temperatura:
- Rampa desde la temperatura ambiente hasta aproximadamente 65°C
- Mantener a 65°C durante varios minutos
- Aumentar gradualmente hasta aproximadamente 95°C
- Mantener a 95 °C durante un período determinado por el espesor del fotoresist.
- Enfriar gradualmente de nuevo a temperatura ambiente.
Una transición gradual entre ambas temperaturas permite que el solvente abandone la película de forma progresiva y ayuda a prevenir un estrés térmico excesivo dentro del fotoresist. Una rampa de inicio típica puede rondar los 2 °C/min, aunque el perfil adecuado depende de la formulación específica de SU-8 y del proceso.
Tiempo de horneado suave y espesor del fotoresist
El tiempo de horneado suave requerido aumenta con el espesor de la película de SU-8, ya que las capas de fotoresist más gruesas contienen más solvente y requieren más tiempo para la difusión y evaporación del mismo.
No existe un único tiempo de horneado suave que sea adecuado para cada capa de SU-8. La formulación, la viscosidad, el espesor depositado, el material del sustrato y el equipo de horneado influyen en el tiempo real necesario. El objetivo es eliminar suficiente solvente a la vez que se evita un calentamiento excesivo que pueda introducir estrés o afectar a las propiedades del fotoresist.
¿Por qué es importante el enfriamiento después del horneado suave?
Una vez finalizado el horneado suave, se debe dejar que la oblea se enfríe gradualmente hasta alcanzar la temperatura ambiente antes de la exposición UV. Esto permite que la película de SU-8 y el sustrato se equilibren térmicamente y reduce el estrés provocado por los cambios rápidos de temperatura.
Un enfriamiento controlado es importante, especialmente para las capas de SU-8 más gruesas, ya que las diferencias en la expansión térmica entre el fotoresist y el sustrato pueden contribuir al estrés interno. Por lo tanto, evitar un enfriamiento rápido ayuda a reducir el riesgo de agrietamiento, deslaminación o deformación del patrón durante el procesamiento posterior.
Placa calefactora frente a horno de convección
Tanto las placas calefactoras como los hornos de convección se pueden utilizar para el horneado de SU-8, pero proporcionan diferentes condiciones de calentamiento y niveles de control del proceso.
Placa calefactora
Una placa calefactora calienta la oblea directamente mediante contacto con su superficie, lo que permite un control preciso de la temperatura de la oblea y del perfil de calentamiento. El calor se transfiere a través del sustrato, proporcionando un calentamiento predecible y uniforme en toda la oblea.
Horno de convección
Un horno de convección calienta la oblea mediante la circulación de aire caliente, transfiriendo calor gradualmente desde el aire circundante al sustrato y a la película de SU-8. Esto permite procesar múltiples oblea simultáneamente y puede resultar útil para la fabricación a gran escala (por lotes).
Sin embargo, la temperatura real de la oblea puede Larger en alcanzar la temperatura programada del horno, y la uniformidad del calentamiento puede depender de factores como el flujo de aire, la posición de la oblea y el diseño del horno.
¿Placa calefactora u horno de convección para el horneado de SU-8?
La elección depende del número de obleas, el espesor del fotoresist, el control de temperatura requerido y la reproducibilidad del proceso. Para la mayoría de los flujos de trabajo de fotolitografía con SU-8, una placa calefactora programable es la opción preferida porque proporciona un calentamiento más directo de la oblea y facilita la reproducción del perfil de temperatura necesario.
💡 Consejo para el horneado suave: Mantenga la oblea centrada sobre una placa calefactora limpia y nivelada. El centro de una superficie de calentamiento grande suele ser más uniforme que sus bordes, mientras que el polvo o las partículas debajo de la oblea pueden interferir con la transferencia de calor.
Horneado posterior a la exposición (PEB) de SU-8: completando la reticulación
El horneado posterior a la exposición (PEB, por sus siglas en inglés) es el segundo tratamiento térmico principal en el proceso de fotolitografía de SU-8. Se lleva a cabo inmediatamente después de que la capa de SU-8 se haya alineado con una fotomascara que contiene el patrón deseado y se haya expuesto a luz ultravioleta cercana (cerca del UV), típicamente a una longitud de onda de alrededor de 365 nm, y cumple un propósito fundamentalmente diferente al del horneado suave.
Durante la exposición UV, los componentes fotoactivos del SU-8 generan el catalizador químico necesario para la reticulación. El PEB posterior suministra la energía térmica necesaria para acelerar esta reacción, permitiendo que las regiones expuestas del fotoresist formen una red polimérica fuertemente reticulada con una estabilidad mecánica y resistencia química mejoradas.
Temperatura típica del PEB de SU-8
La temperatura del PEB se sitúa comúnmente en torno a los 95 °C, aunque las condiciones óptimas dependen de la formulación específica de SU-8 y del proceso. Por lo tanto, un perfil de PEB puede asemejarse al perfil térmico utilizado durante el horneado suave.
Algunos procesos utilizan temperaturas de PEB más bajas con Longer tiempos de cocción para reducir el estrés térmico. Por esta razón, las condiciones de proceso recomendadas por el fabricante siempre deben tener prioridad sobre un perfil de temperatura genérico.
¿Por qué es importante la temperatura de PEB?
La temperatura de PEB determina la eficacia con la que el fotorresiste SU-8 expuesto se reticula tras la exposición a los rayos UV. El grado de reticulación alcanzado durante el PEB afecta directamente a las propiedades de las estructuras SU-8 finales.
Si el PEB es insuficiente, las regiones expuestas pueden permanecer con una reticulación incompleta y volverse más susceptibles al ataque durante el revelado. Esto puede dar lugar a estructuras débiles, una definición deficiente de los patrones o una eliminación incompleta del fotorresiste no expuesto.
Por otro lado, un tratamiento térmico innecesariamente agresivo puede aumentar la tensión interna, en particular en películas gruesas de SU-8, lo que puede provocar agrietamiento, deformación u otros defectos en el patrón.
Enfriamiento del PEB
Después del PEB, permita que la oblea se enfríe gradualmente hasta la temperatura ambiente antes del revelado. Un enfriamiento controlado ayuda a reducir la tensión térmica y el riesgo de agrietamiento, des laminación o deformación del patrón, especialmente en capas gruesas de SU-8.
💡 Consejo sobre el PEB: Las condiciones de PEB deben ajustarse a la formulación del SU-8 y al espesor del fotorresiste, ya que ambos influyen en la cinética y el grado de reticulación. En lugar de utilizar un tiempo de cocción fijo, comience con las condiciones recomendadas por el fabricante y optimícelas para su flujo de trabajo específico mediante la caracterización del proceso.
Cocción dura (Hard Bake) de SU-8: ¿Cuándo es necesaria?
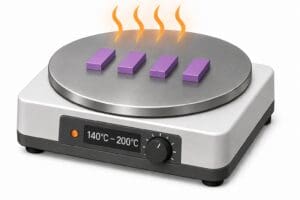
La cocción dura es un tratamiento térmico opcional que se realiza después del revelado para fortalecer aún más las estructuras de SU-8 con patrón. La temperatura elevada promueve un curado adicional del SU-8 y puede mejorar la resistencia mecánica, la resistencia química y la estabilidad a largo plazo de las estructuras. Puede resultar especialmente útil para moldes maestros de SU-8 utilizados en aplicaciones de semiconductores y nanotecnología que implican coladas repetidas de PDMS.
Condiciones típicas de la cocción dura
La cocción dura se realiza generalmente a una temperatura más alta que la cocción suave (soft bake) o el PEB. Las condiciones típicas de cocción dura para el SU-8 se sitúan alrededor de 140-200 °C durante 20-30 minutos, aunque la temperatura y la duración exactas dependen del espesor del fotorresiste, la formulación y la aplicación prevista.
La cocción dura no debe considerarse un paso final universal. Si la estabilidad mecánica o química proporcionada por el proceso existente ya es suficiente, es posible que no sea necesario un tratamiento térmico adicional.
💡 Consejo sobre la cocción dura: Utilice la cocción dura únicamente cuando la aplicación requiera una estabilidad mecánica o química adicional. Si es necesaria, emplee la temperatura más baja y la duración más corta que proporcionen el rendimiento requerido para evitar agrietamientos y deformaciones.
Parámetros de cocción del SU-8: Temperatura y tiempo
Los parámetros de proceso de la cocción del SU-8 dependen de varios factores, entre ellos la formulación del fotorresiste, el espesor de la película, el material del sustrato, el equipo de calentamiento, la rampa de temperatura, las propiedades mecánicas requeridas y la aplicación final. Por lo tanto, no existe una única temperatura y tiempo de cocción que se aplique a todos los procesos de SU-8.
¿Por qué es importante el espesor de la película?
El espesor de la película es una de las variables más importantes al seleccionar las condiciones de cocción. Una capa de SU-8 más fina puede liberar disolvente con mayor facilidad que una capa gruesa, mientras que las películas gruesas requieren más tiempo para el transporte de calor y disolvente a través del fotorresiste.
El mismo principio se aplica al estrés térmico. Las estructuras gruesas de SU-8 contienen más material y pueden desarrollar gradientes de tensión mayores durante el calentamiento, el enfriamiento y la reticulación.
Las rampas de temperatura también importan
La velocidad a la que la oblea alcanza la temperatura objetivo también puede afectar al resultado final. Unas rampas de calentamiento graduales y un enfriamiento controlado permiten que el fotorresiste responda de manera más uniforme a los cambios de temperatura.
Defectos comunes en la cocción de SU-8 y cómo evitarlos
Muchos defectos en el SU-8 se deben a un control inadecuado de la temperatura, el tiempo de cocción o las tasas de calentamiento y enfriamiento. Estos defectos, sus posibles causas y las soluciones recomendadas se resumen en la siguiente tabla.
| Defecto | Posible causa | Cómo evitarlo |
|---|---|---|
| Agrietamiento | • Cambios rápidos de temperatura • PEB / cocinado duro agresivo • Películas gruesas de SU-8 | • Rampas de calentamiento/enfriamiento lentas • Temperatura y duración del horneado optimizadas • Tratamiento mínimo a alta temperatura |
| Disolvente residual | • Horneado suave insuficiente | • Longer horneado suave • Perfil de temperatura optimizado |
| Formación de costra | • Evaporación rápida del disolvente superficial | • Calentamiento gradual y por etapas |
| Mala adhesión | • Preparación deficiente del sustrato • Horneado insuficiente • Horneado excesivo | • Limpieza y deshidratación adecuadas de la oblea • Horneado suave optimizado |
| Reticulación incompleta | • Temperatura de PEB insuficiente • Duración de PEB insuficiente | • Condiciones de PEB recomendadas • Temperatura objetivo de la oblea alcanzada |
| Deslaminación | • Estrés térmico excesivo • Mala adhesión • Estructuras gruesas | • Preparación adecuada del sustrato • Cambios de temperatura lentos • Perfil de horneado optimizado |
| Deformación del patrón | • Tratamiento térmico excesivo | • Temperatura de horneado moderada • Duración de horneado controlada • Condiciones adaptadas al espesor del resist |
Factores clave para un horneado de SU-8 exitoso
Un horneado exitoso de SU-8 depende de controlar todo el historial térmico de la oblea, en lugar de seguir una única temperatura o tiempo de horneado. Los siguientes puntos resumen reglas prácticas que pueden mejorar significativamente la consistencia del procesamiento térmico:
- Mantenga la placa calefactora limpia y nivelada. El polvo o las partículas debajo de la oblea pueden afectar la transferencia de calor, mientras que una superficie irregular puede comprometer la uniformidad de la película de resist.
- Centre la oblea sobre la placa calefactora. Esto ayuda a minimizar el efecto de las variaciones de temperatura entre el centro y el borde de la superficie de calentamiento.
- Utilice rampas de temperatura controladas. Evite cambios bruscos de temperatura, especialmente con capas gruesas de SU-8.
- Ajuste el tiempo de horneado al espesor del resist. Las películas más gruesas suelen requerir un tratamiento térmico Longer para eliminar el disolvente y lograr una reticulación uniforme.
- Permita un tiempo de enfriamiento suficiente. No fuerce un enfriamiento rápido después del prehorneado (soft bake) o el horneado postexposición (PEB).
- Evite temperaturas innecesariamente altas. Una temperatura más alta no implica automáticamente un mejor curado y puede incrementar el estrés interno o alterar la química del resist.
- Siga las recomendaciones de proceso específicas de la formulación. Las formulaciones de SU-8 pueden variar, por lo que las condiciones de horneado proporcionadas por el fabricante deben prevalecer sobre los valores de proceso genéricos.
- Mantenga la historia térmica constante. Unas condiciones reproducibles de calentamiento, mantenimiento y enfriamiento son esenciales para obtener estructuras de SU-8 repetibles.
💡 Conclusión
Las condiciones de horneado influyen directamente en la calidad y la consistencia de las microestructuras de SU-8 fabricadas. Por lo tanto, un control minucioso de la historia térmica de la oblea durante todo el proceso es fundamental para obtener resultados reproducibles y de alta calidad.
¡Manténgase atento para más información sobre fotorresistes SU-8, litografía blanda, microfabricación, microfluídica en PDMS y otras técnicas que impulsan la innovación en dispositivos microfluídicos 🔬!
📧 Si tiene alguna pregunta o comentario, no dude en ponerse en contacto con nosotros en contact@darwin-microfluidics.com.
❓ Preguntas frecuentes: Horneado de SU-8
¿Cuál es la finalidad del prehorneado (soft bake) del SU-8?
El prehorneado elimina el disolvente residual de la película de SU-8 y estabiliza el resist antes de la exposición a la luz ultravioleta (UV).
¿A qué temperatura se debe realizar el prehorneado del SU-8?
El SU-8 se suele someter a un prehorneado utilizando un perfil de dos etapas, alrededor de 65 °C y 95 °C, y las condiciones exactas dependen del espesor del resist y de su formulación.
¿Cuánto tiempo se debe prehornear el SU-8?
El tiempo necesario depende principalmente del espesor del SU-8 y de la formulación. Las capas más gruesas por lo general requieren un horneado Longer para eliminar el disolvente restante.
¿Cuál es la diferencia entre el horneado suave (soft bake) y el horneado posterior a la exposición (PEB)?
El horneado suave elimina el disolvente tras el recubrimiento, mientras que el PEB emplea calor después de la exposición UV para completar la reacción de reticulación (crosslinking) en el SU-8 expuesto.
¿Es necesario un horneado duro (hard bake) para el SU-8?
No. El horneado duro es un tratamiento opcional que se utiliza cuando la aplicación final requiere estabilidad mecánica, química o térmica adicional.
¿Por qué se agrieta el SU-8 durante el horneado?
La formación de grietas se debe principalmente a un exceso de tensión térmica interna provocada por un calentamiento o enfriamiento rápidos, un tratamiento térmico excesivo, capas de resiste gruesas o diferencias en la expansión térmica entre el SU-8 y el sustrato.
¿Se puede hornear el SU-8 en una estufa?
Sí, aunque las placas calefactoras (hot plates) suelen ofrecer un calentamiento de la oblea más directo y controlable. Para un procesamiento reproducible del SU-8, a menudo se prefiere una placa calefactora programable.
¿Por qué es importante una velocidad de enfriamiento lenta para el SU-8?
Un enfriamiento gradual reduce la tensión térmica generada por las diferencias en la contracción térmica entre la capa de SU-8 y su sustrato, lo que ayuda a disminuir la aparición de grietas y la delaminación.
¿Cómo se deben seleccionar las condiciones de horneado del SU-8?
Las condiciones de horneado deben seleccionarse en función de la formulación del SU-8, el espesor del resiste, el sustrato y los requisitos del proceso, tomando como referencia principal las recomendaciones del fabricante.

🔗 Referencias
- Feng, R., & Farris, R. J. (2003). Influence of processing conditions on the thermal and mechanical properties of SU8 negative photoresist coatings. Journal of Micromechanics and Microengineering, 13(1), 80. https://doi.org/10.1088/0960-1317/13/1/312
- Anhoj, T. A., Jorgensen, A. M., Zauner, D. A., & Hübner, J. (2006). The effect of soft bake temperature on the polymerization of SU-8 photoresist. Journal of Micromechanics and Microengineering, 16(9), 1819. https://doi.org/10.1088/0960-1317/16/9/009
- Keller, S., Blagoi, G., Lillemose, M., Haefliger, D., & Boisen, A. (2008). Processing of thin SU-8 films. Journal of micromechanics and microengineering, 18(12), 125020. https://doi.org/10.1088/0960-1317/18/12/125020
- Ficha técnica de SU-8 2-25 de MicroChem
- Ficha técnica de SU-8 50-100 de MicroChem
- Ficha técnica de SU-8 2000-2015 de MicroChem
- Ficha técnica de SU-8 2025-2075 de MicroChem
- Ficha técnica de SU-8 2100 y 2150 de MicroChem
- Ficha técnica de SU-8 3000 de MicroChem
